




Более высокая скорость облицовывания кромок ПВХ начинается с сокращения простоев и стабилизации процесса склеивания. Увеличение скорости подачи помогает только в том случае, если клей, торец плиты, кромочная лента и система прижима рассчитаны на такую скорость. В противном случае линия может выпускать панели с аккуратным внешним видом, у которых после перемещения ослабнут торцы или приподнимутся края.
Для операторов наиболее эффективный подход к быстрой установке кромочной ленты ПВХ — обеспечить надежную настройку, устранить предотвратимые задержки при подготовке и увеличивать производительность контролируемыми шагами. Оценивайте каждое изменение по количеству годных готовых панелей, включая те, которые сохраняют прочность после охлаждения и последующего перемещения.
Подготовьте торец плиты и кромочную ленту до изменения скорости
Более быстрая работа станка не компенсирует плохо подготовленную поверхность склеивания. Убедитесь, что торец плиты ровный, прямоугольный и не содержит отслаивающихся частиц. Сколы на поверхности, следы обработки и неоднородный материал сердцевины могут оставлять зазоры, которые приходится маскировать дополнительным количеством клея или повышенным давлением. Такие корректировки могут улучшить внешний вид, не обеспечивая надежного склеивания.
Удаляйте пыль после обработки подходящими средствами аспирации и очистки. При использовании сжатого воздуха он должен быть чистым и сухим: загрязненный воздух может оставлять на поверхности масло или влагу. Не применяйте чистящие средства, если они не одобрены для используемых материалов и процесса склеивания, а после разрешенной очистки дождитесь полного высыхания поверхности.
Также осмотрите обратную сторону кромочной ленты ПВХ. Некоторые ленты имеют заводской праймер или другую подготовленную поверхность для склеивания. Убедитесь, что она совместима с выбранным клеем, и не допускайте ее загрязнения пылью и при обращении. Шлифование, протирание растворителем или нанесение дополнительного праймера без соответствующих рекомендаций может повредить подготовленную поверхность и добавить еще один переменный фактор.
Перед подачей первой панели в станок обратите внимание на температуру материалов. Холодные плиты или кромочная лента могут отводить тепло от термоплавкого клея, сокращая время, доступное для смачивания поверхностей и прижима. Дайте материалам достичь рабочих условий, указанных для процесса. Повышение температуры клеевого блока — плохая замена контролю температуры поступающих материалов.
Подготовка позволяет также сэкономить время простыми способами. Подготовьте нужные рулоны, проверьте ширину и толщину кромочной ленты, сгруппируйте панели по настройкам и убедитесь в наличии клея до начала партии. Эти меры повышают производительность, не сокращая время, доступное для склеивания.
Настройте подачу клея, скорость подачи и прижим как единый процесс
Универсальных надежных настроек температуры или скорости подачи для облицовывания кромок ПВХ не существует. В качестве отправной точки используйте рекомендации поставщика клея по обработке и эксплуатационные ограничения производителя станка. Одинаковое значение температуры на дисплее может соответствовать разным условиям склеивания при изменении температуры материалов, подачи клея или оборудования для его нанесения.
В системах с термоклеем клей должен попадать на плиту в состоянии, позволяющем ему смочить обе поверхности до схватывания. Дисплей температуры показывает условия в месте расположения датчика, но не подтверждает, что температура клея в точке нанесения или при первом контакте с прижимом подходит для процесса. Для проверки условий нанесения следуйте утвержденной процедуре для оборудования.
Выбор клея также влияет на рабочий процесс. Системы на основе EVA и реактивного PUR предъявляют разные требования к обработке, очистке и обращению. Смена химического состава может потребовать контроля хранения, проверки совместимости оборудования, изменения процедур технического обслуживания и учета условий отверждения. Ее следует рассматривать как изменение процесса, а не как немедленное решение проблемы низкой производительности.
При корректировке отлаженной настройки учитывайте следующие взаимосвязи:
- Скорость подачи и время контакта: При более быстром перемещении сокращается интервал между нанесением клея и зоной прижима, а также время нахождения под давлением. Результат зависит от компоновки станка и свойств клея.
- Расход клея и покрытие: При изменении скорости система нанесения клея должна обеспечивать подходящее покрытие. Недостаточное количество клея может привести к появлению сухих участков, а избыточное — к выдавливанию клея и дополнительной очистке.
- Прижим и выравнивание: Ролики должны обеспечивать равномерный контакт кромочной ленты с торцом по всей длине. Повышенное давление не может надежно исправить кривой торец или компенсировать потерю клеем способности смачивать поверхность.
- Температура и состояние материалов: Повышение температуры для устранения слабого склеивания может вызвать другие проблемы, включая разрушение клея или деформацию термочувствительных материалов.
Перед повышением давления проверьте выравнивание роликов и характер контакта. Дефект, сосредоточенный у верхнего или нижнего края, может указывать на неравномерный контакт, неперпендикулярный торец панели или несоответствие настройки. Не выходите за пределы, установленные для оборудования, и перед осмотром или очисткой движущихся компонентов используйте предусмотренную для станка процедуру безопасного отключения.
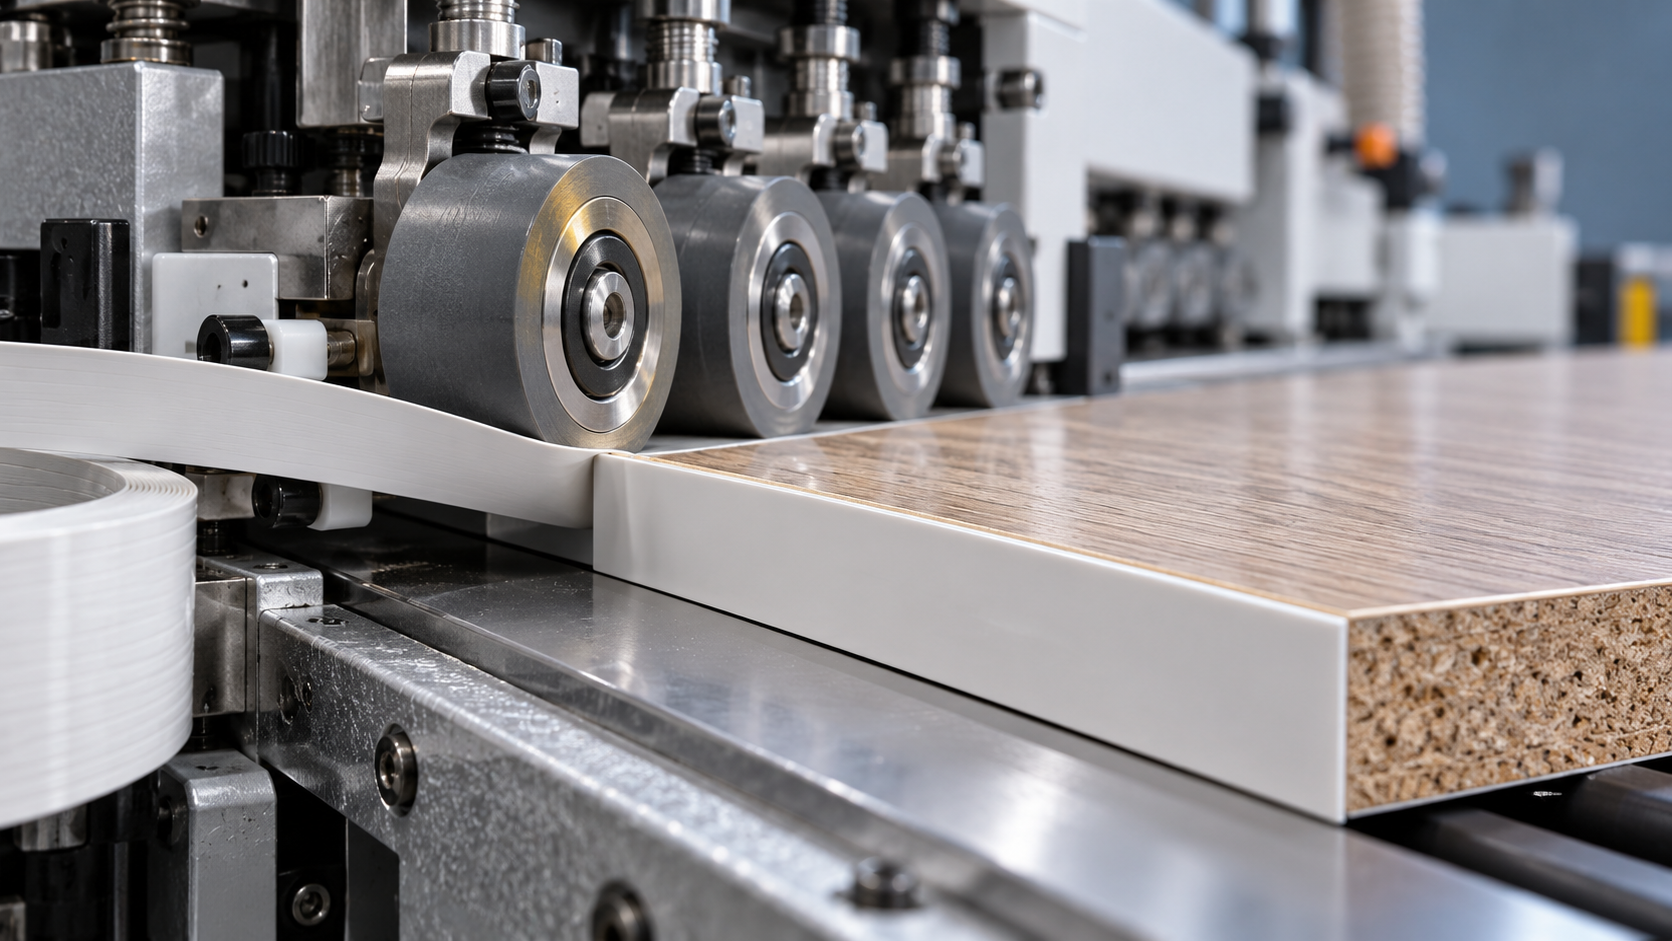
При работе с ручным или переносным оборудованием стабильность во многом зависит от организации труда. До нанесения клея подготовьте отрезанную кромочную ленту, надежно установите панель и приготовьте инструменты для прижима. Соблюдайте указанное для клея открытое время. Если регулярно не удается уложиться в это время, уменьшите длину участка, обрабатываемого за одну операцию, или измените метод работы, вместо того чтобы пытаться усилить прижимом уже частично схватившийся клей.
Проверьте прочность склеивания, прежде чем устанавливать повышенную скорость для всей партии
Для начала используйте характерные обрезки фактического сочетания плиты и кромочной ленты. Испытание на другом материале может не выявить влияние пористой сердцевины, более холодной панели или иной обработки обратной стороны ленты. Определите подходящую базовую настройку, а затем изменяйте только один рабочий параметр за раз, чтобы результат можно было правильно оценить.
Осмотрите первые пробные детали: контакт должен быть непрерывным, клеевой шов — равномерным, а передний и задний концы — надежно закрепленными. Аккуратный шов подтверждает хорошую подгонку, но не доказывает прочность склеивания. Если это практически возможно, используйте отдельный образец для контролируемого отрыва или разрушительного испытания после необходимого охлаждения или отверждения, следуя рекомендациям поставщика клея по оценке результата.
Характер разрушения помогает определить направление дальнейшей корректировки. Чистое отделение по границе с обратной стороной ПВХ указывает на проблему контакта поверхностей, которую следует изучить: например, загрязнение, несовместимую подготовку поверхности или недостаточное смачивание. Частицы материала, оставшиеся на клее, могут свидетельствовать о слабом или плохо подготовленном торце плиты. Неравномерный перенос клея может указывать на нестабильное нанесение или контакт. Эти наблюдения помогают в диагностике, но ни один характер разрушения сам по себе не позволяет определить причину во всех случаях.
Повторите проверку после выхода станка на стабильный производственный режим, а также после простоев, которые могут повлиять на подачу клея или температуру материалов. Для реактивных клеев различайте прочность, достаточную для продолжения обработки, и окончательные свойства, которые формируются в процессе отверждения. Панели, выдерживающей немедленную обрезку, может потребоваться дополнительное время до интенсивного перемещения или эксплуатации.
Записывайте успешные сочетания параметров в краткую карту настройки: тип плиты, характеристики кромочной ленты, клей, настройки станка, состояние материалов и проведенные проверки. Такая запись ускоряет повторную работу и дает следующему оператору обоснованную отправную точку.
Определяйте возможную причину по расположению и времени появления отслоения кромки
Если приподнимается передний или задний конец, а средняя часть держится надежно, проверьте опору при подаче, контакт на торцах, выравнивание кромочной ленты и последовательность прижима. При локальном дефекте сначала осмотрите соответствующий участок, прежде чем менять температуру или подачу клея по всей панели.
Если кромка отслаивается на большей части длины, проверьте общие условия склеивания: подготовку поверхности, совместимость клея, равномерность нанесения, температуру материалов и контакт при прижиме. Если дефекты появляются преимущественно после повышения скорости, вернитесь к последней проверенной настройке и выясните, какая часть процесса перестала успевать за темпом работы.
Отслоение, возникающее после обрезки или укладки в штабель, требует другой проверки. Инструменты могут тянуть кромку при недостаточно схватившемся клее, а при перемещении на открытый край может приходиться нагрузка до набора достаточной прочности. Проверьте состояние и выравнивание инструмента для обрезки, обеспечьте панели надлежащую опору и соблюдайте требования клея к охлаждению или отверждению. Ускорение склеивания малоэффективно, если последующие операции повреждают соединение.
Когда склеивание станет стабильным и воспроизводимым, найдите оставшиеся задержки в работе вокруг станка: смену рулонов, подачу панелей, пополнение запасов, очистку инструмента и повторную настройку. Устранение таких простоев может увеличить выпуск готовых изделий, сохранив проверенное рабочее окно. Используйте повышенную скорость подачи только в том случае, если характерные панели выдерживают те же проверки прочности и обычное обращение, что и панели, изготовленные при установленной скорости.
Оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать больше деталей, пожалуйста, оставьте сообщение здесь, и мы ответим вам как можно скорее.