




Неравномерные ячейки при вспенивании резины могут придавать экструдированному профилю шероховатую поверхность, приводить к неоднородной плотности и изменению размеров после охлаждения. Оператору бывает сложно определить причину: несколько разных проблем могут вызывать внешне похожие дефекты. Крупные ячейки могут возникать из-за плохой дисперсии, преждевременного выделения газа, недостаточной прочности смеси или неравномерного нагрева.
Прежде чем менять дозировку вспенивающего агента или повышать температуру печи, выясните, на каком этапе начинается отклонение. Для этого проследите путь материала от смешанной партии через экструзию, расширение, вулканизацию и охлаждение. Цель — отделить вариации материала от нестабильности линии и не допустить, чтобы устранение одной проблемы создало другую.
Изучите структуру ячеек, прежде чем регулировать линию
Возьмите образец из стабильного производственного запуска и положите рядом с дефектным профилем. Сравните сечения, вырезанные в одном и том же месте, после одинакового периода охлаждения, используя острое лезвие, которое не сминает пеноматериал. Осмотрите несколько сечений вдоль экструдата, а не только один образец.
Зафиксируйте, проявляется ли дефект по всему сечению, ограничен одной стороной, сосредоточен в толстых участках или повторяется по длине. Такие особенности указывают направление поиска, однако сами по себе не доказывают причину.
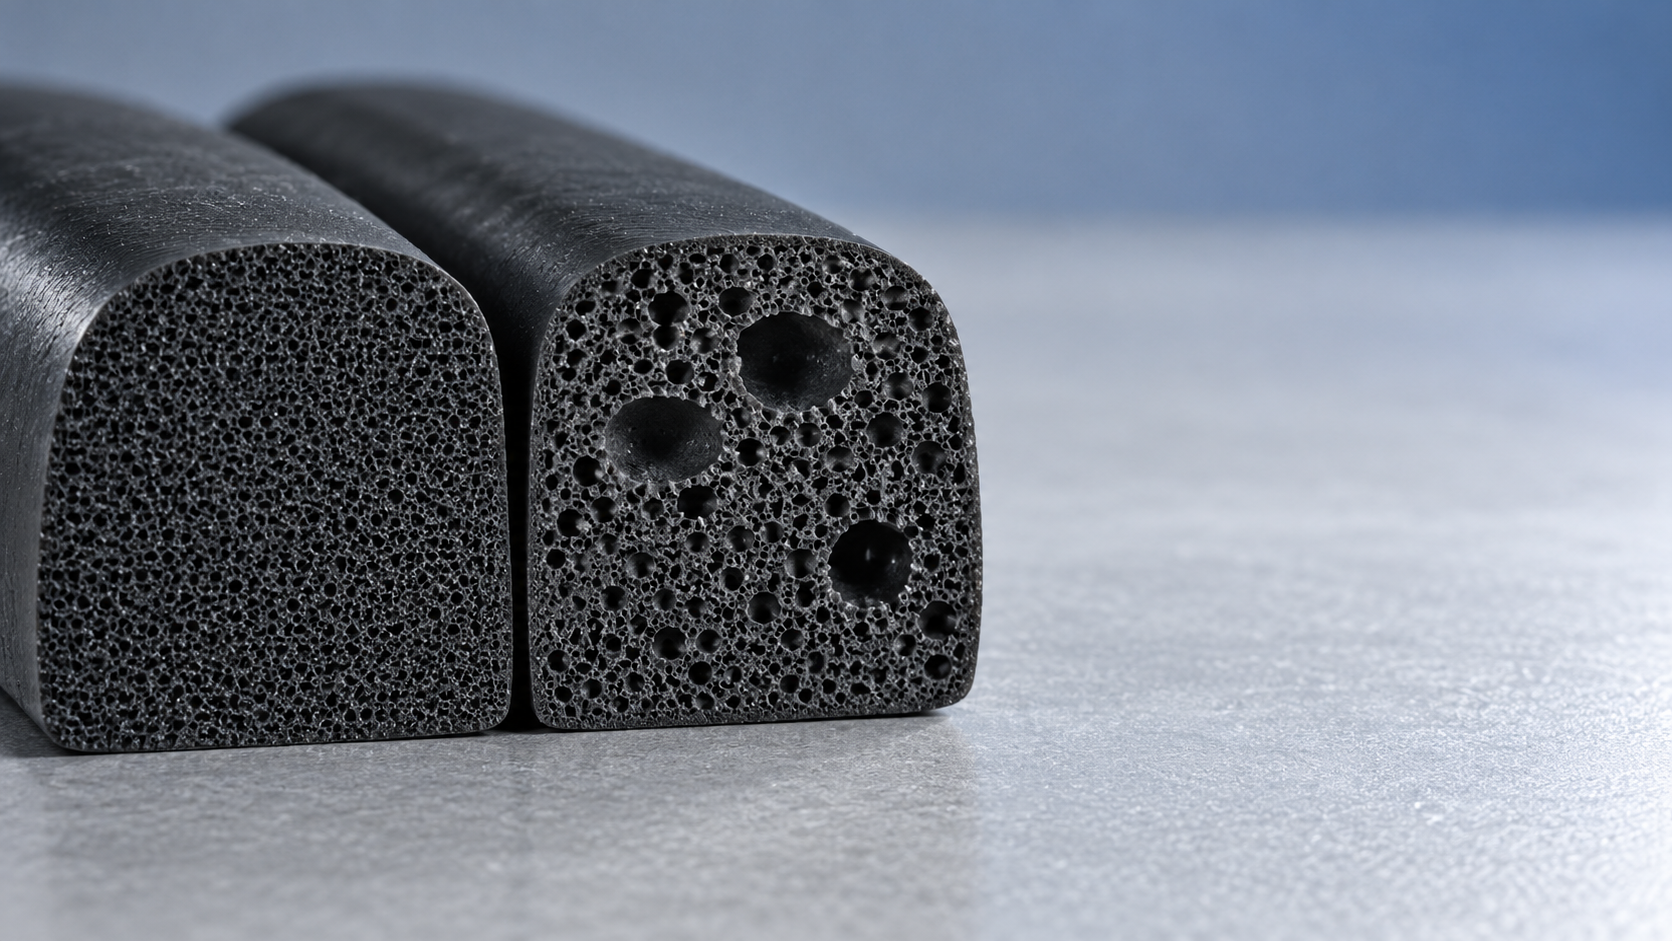
Также отметьте, когда возникает проблема: сразу после запуска, после изменения скорости, при смене партии смеси или только после длительной работы. Такая хронология может дать больше информации, чем сам дефект.
Проверьте однородность смеси, прежде чем винить температуру вспенивания
Даже стабильный экструдер не сможет обеспечить равномерную ячеистую структуру при неоднородной смеси. Проверьте идентификацию партии, запись о смешении, условия хранения и время между смешением и экструзией. Сравните эти данные с последним приемлемым запуском.
Практично начать с проверки дисперсии. Агломераты вспенивающего агента могут создавать локальные участки с повышенным содержанием газа. Неравномерное распределение наполнителей, вулканизующих агентов или технологических добавок также может вызывать различия вязкости и поведения при вулканизации. Если это возможно, используйте установленные методы проверки дисперсии и лабораторные испытания, а не оценивайте смесь только по поверхности.
- Убедитесь, что взвешены нужная марка и дозировка вспенивающего агента.
- Сверьте последовательность загрузки компонентов и условия смешения с утвержденной процедурой.
- Проверьте температуру выгрузки и последующий нагрев на предмет возможного преждевременного протекания реакций.
- Проверьте наличие загрязнений, влажных ингредиентов и незапланированных изменений в количестве добавляемого возвратного материала.
- Убедитесь, что полосы подачи достаточно однородны, чтобы избежать чередования недоподачи и избыточной подачи.
Не увеличивайте время смешения автоматически. Дополнительное смешение может улучшить распределение, но также повышает температуру и снижает запас безопасности при переработке. Любые изменения должны оставаться в пределах подтвержденного технологического окна смешения смеси.
Как учитывать регенерированную EPDM-резину при диагностике
Регенерированную EPDM-резину следует рассматривать как контролируемый компонент рецептуры, а не просто как замену по массе. Ее вязкость, остаточная доля сшитой фазы, содержание наполнителя и масла, а также совместимость с остальными компонентами смеси могут влиять на течение, сопротивление расширению и поведение при вулканизации.
Если неравномерные ячейки появляются после смены партии регенерированной резины или изменения ее доли, сравните вязкость смеси, стойкость к подвулканизации, характеристики вулканизации и плотность готового изделия при одинаковых условиях испытания. Изменение общего баланса смеси может потребовать пересмотра рецептуры; регулировка одной только печи может лишь временно замаскировать симптомы.
Hebei Weizhong Rubber Technology специализируется на исследованиях, производстве и продаже регенерированной EPDM-резины с 1986 года. При обсуждении проблемы, связанной с материалом, с поставщиком укажите долю загрузки, результаты испытаний смеси, условия переработки и поперечные сечения дефектного изделия. Эти данные помогут более предметно оценить материал, чем общее обращение с просьбой «улучшить вспенивание».
Измеряйте фактические условия, а не только заданные значения
Заданная температура цилиндра или фильеры не обязательно соответствует фактической температуре резины. Сдвиговые нагрузки, частота вращения шнека, противодавление, время пребывания и остановки могут влиять на тепловую историю смеси.
Анализируйте фактические показания температуры вместе с частотой вращения шнека, нагрузкой на двигатель, давлением в головке, если оно контролируется, и производительностью. Используйте утвержденные методы измерения и соблюдайте процедуры ограждения и блокировки оборудования; ни в коем случае не прикасайтесь к работающему оборудованию, чтобы получить образец или снять показания.
Если колебания давления совпадают с колебаниями производительности, сначала проверьте подачу материала и стабильность экструзии, а не регулируйте нагрев на последующих этапах. Проверьте размеры полос подачи, работу бункера, состояние шнека и возможные засоры в соответствии с процедурами технического обслуживания линии. Повторяющиеся пульсации изменяют как подачу материала, так и его тепловую историю, что может проявляться чередованием ячеистой структуры вдоль профиля.
Во время разрешенной остановки осмотрите фильеру и канал потока на наличие отложений, повреждений или частичной блокировки. Устойчивые различия между противоположными сторонами профиля могут быть связаны как с дисбалансом потока, так и с нагревом. Повышение общей температуры не обязательно устранит ни одну из этих проблем.
Вспенивание и вулканизация должны протекать согласованно
Для получения равномерной резиновой пены необходим баланс: газ должен расширять смесь, а формирующаяся полимерная сетка — обладать достаточной прочностью, чтобы удерживать ячейки. Цель состоит не просто в максимальном выделении газа или максимально быстрой вулканизации.
Если значительное количество газа выделяется, когда смесь еще слишком слабая, ячейки могут чрезмерно увеличиваться, сливаться или схлопываться. Если сетка становится ограничивающей слишком рано, расширение может быть недостаточным, и профиль останется слишком плотным. Неравномерная температура по сечению может приводить к обоим условиям в разных участках одного экструдата.
Сопоставьте технические рекомендации поставщика вспенивающего агента с данными о вулканизации смеси. Поведение при разложении зависит от агента и рецептуры, включая активаторы; его нельзя определять только по температуре печи. Лабораторные измерения вулканизации помогают оценить время протекания реакции, но не полностью воспроизводят теплопередачу в движущемся профиле.
Для непрерывной линии вулканизации проверьте:
- Скорость линии и время пребывания: изменение скорости влияет на время, доступное как для расширения, так и для вулканизации.
- Распределение нагрева: проверьте работу зон, воздушные потоки и любые настройки микроволнового оборудования, используемого в процессе.
- Положение профиля: контакт с опорами или изменение ориентации могут повлиять на локальный нагрев и деформацию.
- Толщину сечения: тонкие кромки и массивные участки могут достигать температуры реакции в разное время.
В профильных уплотнительных изделиях, например в виде S-образного уплотнителя ветрового стекла автомобиля, наряду с внешним видом ячеек важна стабильность размеров. Если предусмотрена ячеистая конструкция, даже внешне приемлемое сечение может оказаться непригодным, если неравномерное расширение нарушает геометрию уплотнения.
Проверьте, не проявляется ли при охлаждении скрытый дефект
Если профиль выглядит приемлемо на выходе из линии вулканизации, но позднее усаживается, требуется иное исследование, чем в случае, когда неравномерность видна уже при расширении. Сравнивайте размеры и плотность только после установленного периода охлаждения и кондиционирования.
Проверьте равномерность охлаждения, натяжение тягового устройства и опору профиля на последующем участке линии. Чрезмерное натяжение может растянуть теплый профиль; неравномерная опора может деформировать его до стабилизации структуры. Продолжающаяся усадка или схлопывание могут указывать на недостаточную вулканизацию или слабые стенки ячеек, а не только на проблему охлаждения.
Проводите контролируемые испытания, а не гонитесь за настройками
После сужения круга вероятных причин меняйте за один раз только один параметр, оставаясь в пределах утвержденных эксплуатационных ограничений. Записывайте партию, фактические показания процесса, скорость линии, внесенную корректировку и время отбора образца. Прежде чем оценивать результат, дождитесь выхода из линии предыдущего материала и ее стабилизации.
Оценивайте результаты испытания по единым критериям: распределение ячеек по сечению, плотность после кондиционирования, размеры, качество поверхности, а также требуемые характеристики уплотнения или сжатия. Пена с более мелкими ячейками не является улучшением, если она не подходит для применения.
Сохраняйте успешные настройки вместе с данными о материале и результатами испытаний. Наиболее надежно такое решение, которое может воспроизвести следующая смена, а не такое, при котором приходится снова и снова повышать температуру, пока профиль не станет выглядеть как нужно.
Оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать больше деталей, пожалуйста, оставьте сообщение здесь, и мы ответим вам как можно скорее.