




Сокращение отходов ПВХ-кромки: оптимизация раскроя и настройка оборудования
Экономичное использование ПВХ-кромки начинается с контроля отходов, которые операторы видят в каждую смену: излишков при обрезке, бракованных панелей и остатков рулонов, которые так и не используются. Непродуманная последовательность резки и нестабильные настройки оборудования превращают небольшие потери в регулярные затраты на материалы. Решение не сводится к простому сокращению всех припусков. Нужно отделить неизбежные технологические отходы от предотвратимых потерь, а затем скорректировать последовательность работ и настройки оборудования, не снижая качество готовых панелей.
Контейнер, полный коротких обрезков ПВХ-кромки, не раскрывает всей картины. Часть обрезков может быть обычными остатками после торцевой обрезки, другие — результатом повторной заправки, повреждения концов рулона или брака панелей. Для каждой из этих потерь нужны разные меры.
Определите, куда на самом деле уходит материал
Для типового производственного цикла зафиксируйте количество выданной кромки, количество возвращенной пригодной кромки и длину кромки на принятых изделиях. Материал, потерянный из-за брака панелей, учитывайте отдельно от отходов при наладке. В противном случае проблему склеивания можно ошибочно принять за низкую эффективность резки, и оператор сократит припуск на подачу, хотя настоящая причина заключается в другом.
Также отмечайте причины брака каждой панели. Отклеившаяся кромка, сколотый угол и несоответствие декора — все это приводит к расходу кромки, но только первая проблема в основном связана со склеиванием. По возможности фиксируйте и время на переделку. Экономия короткого отрезка ПВХ не оправдана, если после настройки появляются панели, с которых приходится снимать кромку и наклеивать ее заново.
Планируйте работу с учетом совместимости заказов и длины пригодных рулонов
Группируйте работы по полным характеристикам кромки, а не только по цвету. Ширина, толщина, отделка поверхности, клеевая система и требования к панели — все это может влиять на настройки. Два белых рулона могут выглядеть взаимозаменяемыми на стеллаже, но требовать разной корректировки обрезки или заметно различаться по внешнему виду при совместной установке.
В рамках совместимой группы оставляйте длинные рулоны для продолжительных непрерывных циклов. Остатки подходящей длины используйте для коротких партий, прежде чем открывать новый рулон. На простой этикетке остатка указывайте характеристики, примерную пригодную длину и любые повреждения. Частичный рулон без маркировки — это запас, который операторы не могут уверенно включить в план работ.
Рассчитывайте потребность по обрабатываемым кромкам, а не по всему периметру панели, если кромка наносится не на все стороны:
Необходимая длина рулона = общая длина кромок в плане работ + припуски на торцевую обрезку для конкретного станка + припуск на заправку и наладку.
Учитывайте фактический расход материала на оборудовании. Некоторые станки автоматически отмеряют кромку; для ручных или более старых систем может потребоваться другой метод планирования. Не используйте универсальный припуск, установленный для другой линии. Проверьте, хватит ли оставшейся длины рулона, чтобы выполнить запланированную последовательность без неудобной остановки.
Короткий заказ не всегда лучше всего подходит для использования остатка. Повторная загрузка небольших обрезков может потребовать больше наладочного материала и труда, чем сэкономит. Установите практическую минимальную пригодную длину с учетом оборудования и типичных заказов, а поврежденный материал отделяйте от действительно пригодных остатков.
Сокращайте свес только после проверки стабильности подачи
Избыточный свес на переднем и заднем концах — очевидная цель для сокращения, но слишком резкое уменьшение припуска оставляет недостаточный запас на колебания подачи. Если кромка иногда подается с задержкой, сокращение припуска может привести к тому, что угол останется непокрытым, а не к экономии материала.
Прежде чем менять время резки, проверьте путь рулона, выравнивание направляющих, подающие ролики и сопротивление разматыванию. Полоса должна двигаться без заеданий, проскальзывания и бокового смещения. Также проверьте, соответствует ли расстояние между панелями требованиям станка: нестабильная подача заготовок затрудняет диагностику проблем подачи и резки.
После того как подача станет стабильной, постепенно сокращайте излишний свес в пределах ограничений производителя. Проверьте оба конца на нескольких панелях подряд, включая самые короткие заготовки, разрешенные для партии. Успешная настройка на одной длинной панели еще не доказывает стабильность серийного производства.
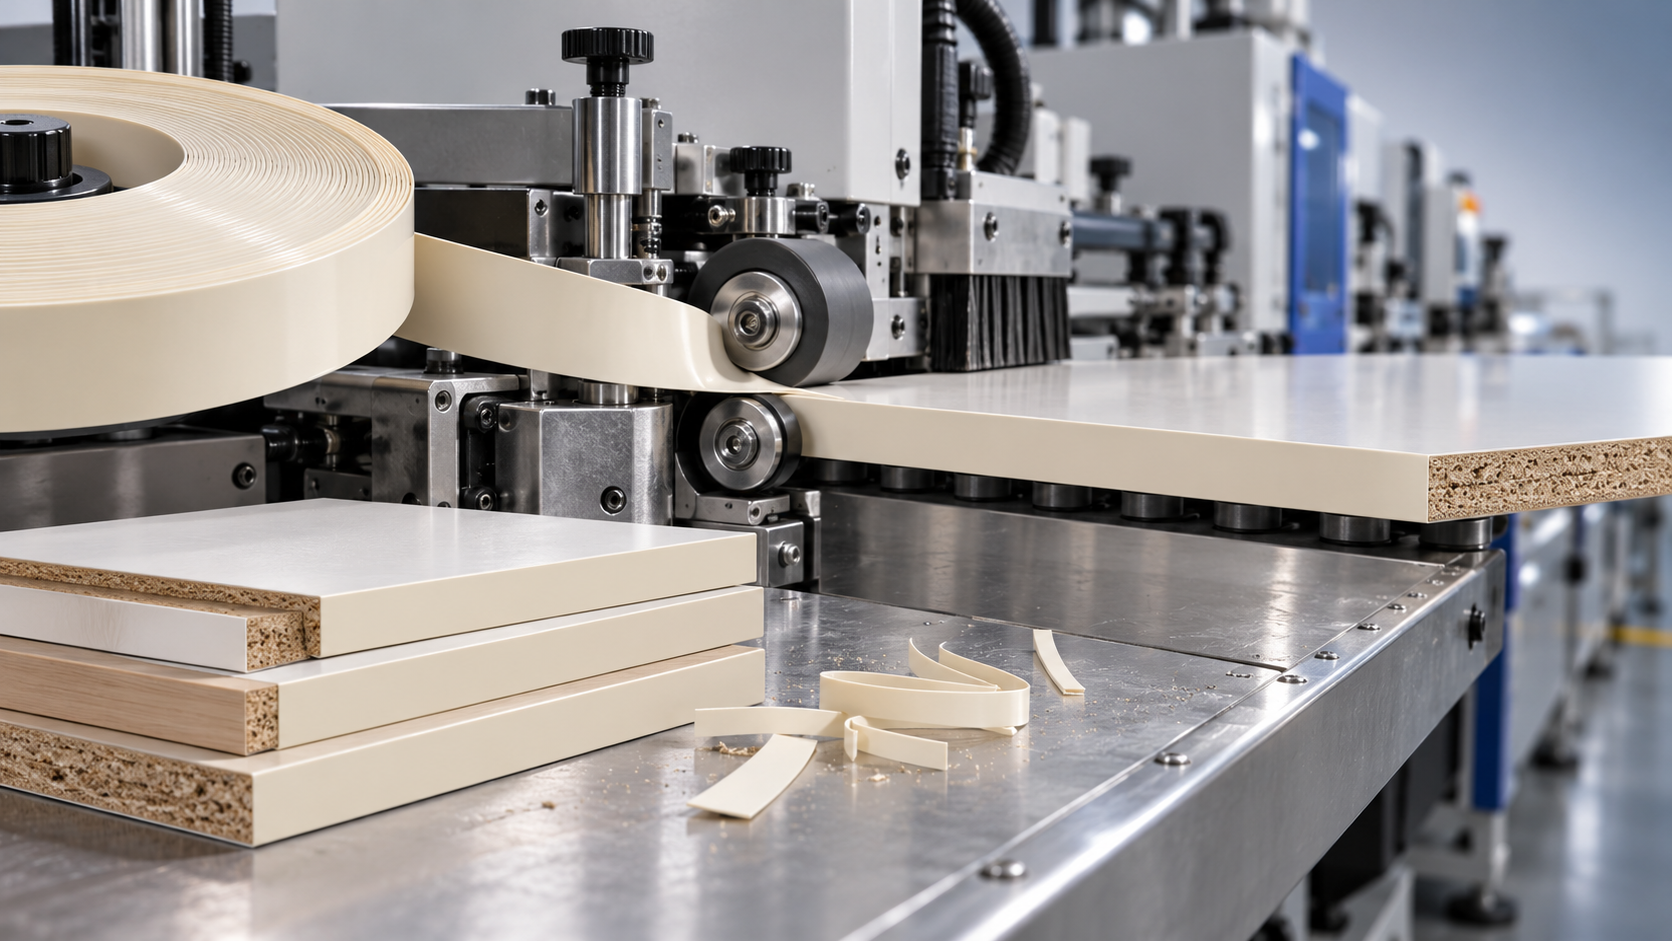
К припуску по ширине также следует подходить осторожно. Кромка должна перекрывать толщину панели и учитывать обычные технологические отклонения, чтобы верхний и нижний обрезные узлы могли обеспечить чистую обработку. Излишняя ширина превращается в стружку, но недостаточно широкую полосу невозможно исправить обрезкой. Прежде чем менять заказанную ширину кромки, измерьте фактическую толщину панели.
Рассматривайте настройки склеивания как единое рабочее окно
Скорость подачи, температура клея, его нанесение и давление взаимосвязаны. Изменение одного параметра без учета остальных часто лишь переносит дефект, а не устраняет его. В качестве отправной точки используйте рекомендации поставщика клея по режимам обработки и руководство по эксплуатации станка: универсальной температуры или скорости для любой ПВХ-полосы, плиты и клеевой системы не существует.
Если кромка отклеивается, прежде чем наносить больше клея, проверьте торец панели. Пыль, поврежденная основа, неподходящая температура материала или плохой контакт могут помешать склеиванию. Убедитесь, что система нанесения чистая и работает исправно. Дополнительный клей может вызвать выдавливание и потребовать больше времени на очистку, не устранив причину проблемы.
- Нестабильное склеивание: проверьте равномерность нанесения клея, состояние материала и контакт под давлением, прежде чем предполагать, что клея недостаточно.
- Сильное выдавливание клея: проверьте количество наносимого клея и настройки роликов; убедитесь, что торец основы подготовлен надлежащим образом.
- Дефекты после изменения скорости: повторно оцените режим обработки клея и условия контакта, а не регулируйте только температуру.
Осмотрите пробную панель после необходимого охлаждения или отверждения, используя утвержденный на предприятии метод контроля качества. Свежая кромка, которая выглядит закрытой, все еще может иметь недостаточную адгезию. Не снимайте ограждения и соблюдайте процедуры изоляции оборудования, если для осмотра или настройки требуется доступ к опасным узлам.
Не используйте обрезку для компенсации нестабильной подачи
Торцевые пилы, фрезы для чистовой обрезки, скребки и полировальные узлы требуют регулярного внимания. Тупой или загрязненный инструмент может оставлять неровные срезы и следы, которые операторы пытаются устранить, все сильнее увеличивая интенсивность обработки. Это создает риск повреждения декоративной поверхности или неравномерного скругления углов.
Прежде чем увеличивать глубину резания, проверьте состояние инструмента, его выравнивание и работу системы удаления отходов. Осмотрите тестовую деталь при хорошем освещении, в том числе с нижней стороны. Меняйте настройки по одной и записывайте результат; иначе следующая смена получит станок, который обрабатывает кромки приемлемо, но никто не будет знать почему.
Подбирайте материал с учетом конкретного применения
Рациональное использование материалов важно и для компании Hebei Weizhong Rubber Technology, расположенной в Синтае и специализирующейся с 1986 года на исследованиях и разработке, производстве и продаже регенерированной EPDM-резины. Однако решения по составу регенерированной резины не следует смешивать с настройкой оборудования для обработки ПВХ-кромки. Аналогично, для такого применения, как уплотнительная лента для солнечных фотоэлектрических панелей, необходима отдельная проверка материала и его характеристик; пригодность нельзя выводить из опыта работы с другим полимером.
В следующую производственную смену выберите одну регулярно возникающую причину потерь: чрезмерные торцевые обрезки, остатки без маркировки или брак из-за проблем склеивания. Зафиксируйте исходное состояние, внесите одно контролируемое изменение и сравните объем принятой продукции, а не только содержимое контейнера с отходами. Сохраняйте настройку лишь в том случае, если расход материала уменьшился, а качество кромки осталось стабильным.
Оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать больше деталей, пожалуйста, оставьте сообщение здесь, и мы ответим вам как можно скорее.